咖啡研磨后表面积迅速增大,香气物质更容易挥发和氧化。因此,锁鲜不能只依靠封口前的一次充氮,而应把研磨机出口、缓冲仓、输送管路、计量料斗、Stick充填区及袋内气体置换视为一套连续的氧暴露控制系统。 系统设计首先需要识别空气进入的位置,通过密闭连接、稳定料位、低扰动输送和分区供氮,减少物料在缓存、补料及落料过程中的氧气卷入。不同保护区域应分别设置流量控制、压力监测及必要的氧含量检测,并根据产品特性、包装速度和袋型建立可重复调用的充氮配方。 袋内置换还必须与落料、薄膜运行和横封时序协调。气流过小无法充分置换空气,气流过大则可能扬起咖啡粉尘并污染封口区域。DOT结合JOYEA Stick包装平台,通过真实物料和包材测试,综合验证袋内残氧、封口完整性、粉尘控制、氮气消耗及运行稳定性。同时配置环境氧监测、通风、低压报警和安全联锁,使咖啡锁鲜、生产安全与长期稳定运行形成完整的工程闭环。
C02 · 包装工程应用笔记
从研磨到封口的咖啡充氮锁鲜系统:氧暴露控制、密闭输送、袋内置换与安全管理工程方法
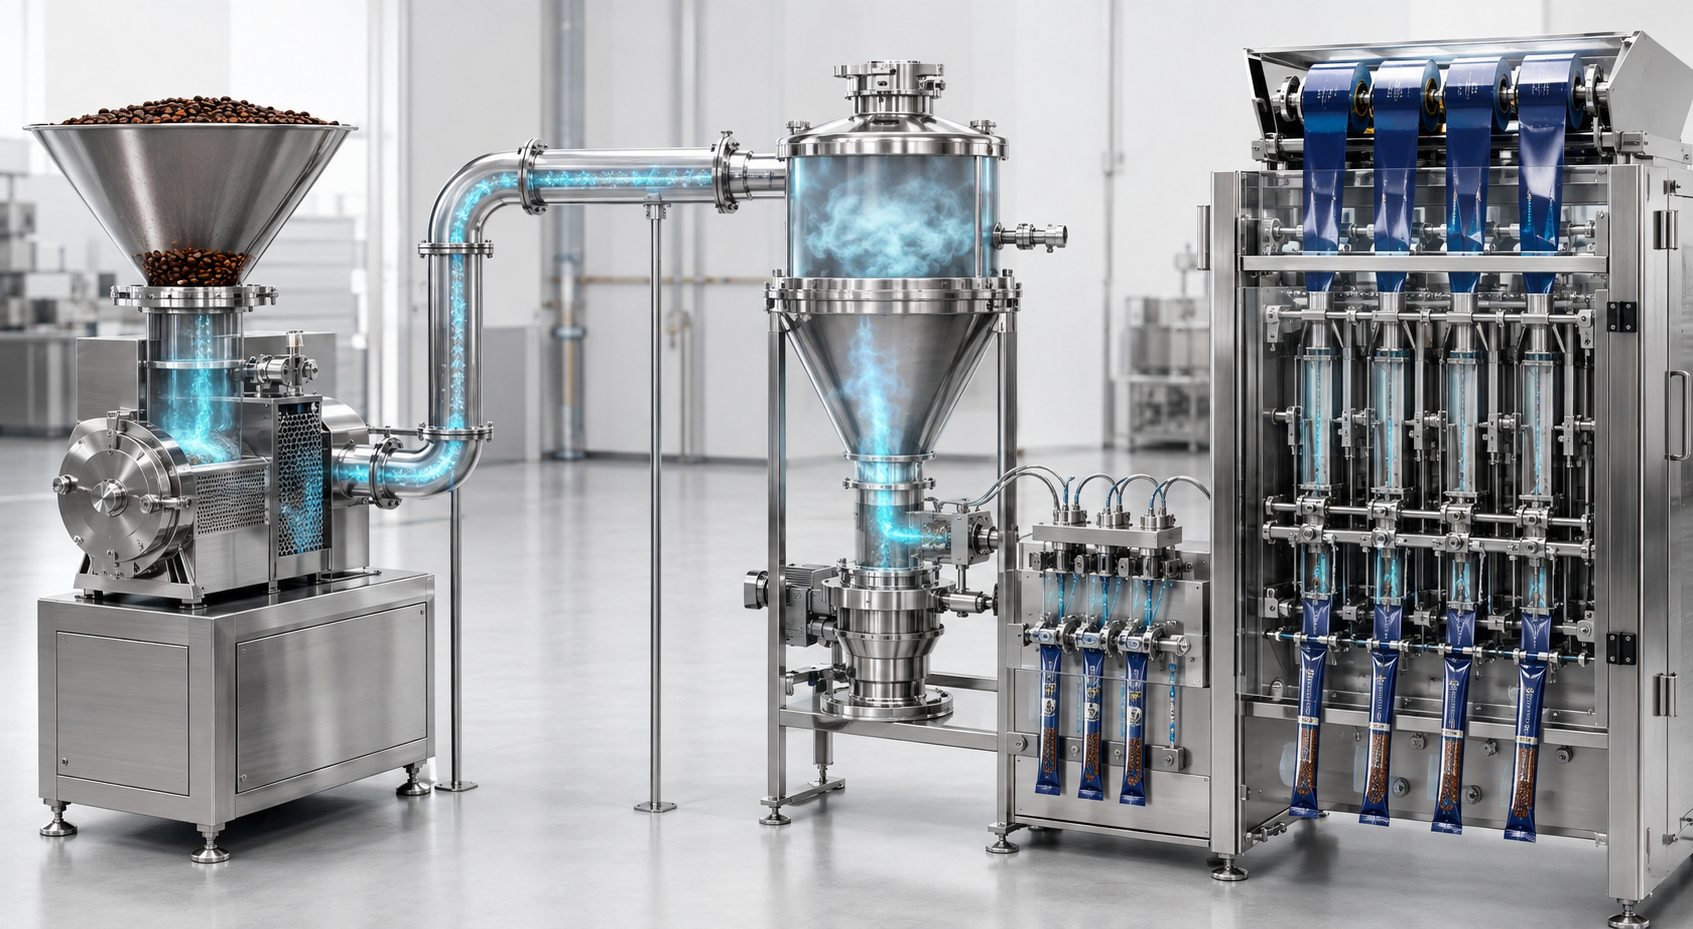
咖啡的香气保护不能只依赖包装袋封口前的一次充氮。氧气可能在缓冲、输送、计量及落料过程中持续进入产品。DOT将研磨机出口、密闭缓冲仓、低扰动输送、Stick充填区和袋内气体置换视为连续的氧暴露控制系统,并结合JOYEA包装平台配置氧含量监测、氮气管理、除尘和人员安全联锁。
先控制氧气从哪里进入
系统设计首先识别氧气进入路径,而不是简单增加氮气流量。研磨机出料口、缓冲仓换气、输送接口、计量料斗补料和包装袋开口均可能吸入空气。通过缩短开放路径、采用密闭连接、稳定料位以及划分保护气体区域,可减少反复置换造成的氮气浪费,并降低不同运行状态下氧含量的大幅波动。
建立连续而分区的氮气保护
研磨出口和缓冲仓可维持受控保护气氛,输送及计量部分重点减少空气卷入,成型筒附近则针对Stick内部进行置换。各区域不应共用一个无法调节的供气点,而应分别配置流量控制、压力监测和必要的氧含量采样。这样既能定位异常,也能根据产品、速度和包装尺寸形成可重复调用的充氮配方。
封口质量与气体置换必须同步
较大的氮气流量并不必然带来更低的袋内氧含量,气流位置、包装膜运动、落料节拍和横封闭合时序同样关键。气流过强还可能扰动轻质物料或把粉尘带入封口区域。因此需要通过可视化流动分析和实物试验,平衡袋内置换、物料稳定、封口洁净度、薄膜成型及氮气消耗。
把人员安全纳入锁鲜系统
氮气属于窒息性气体,咖啡粉尘还可能带来卫生、积尘及爆炸性环境风险。工程方案需考虑房间通风、环境氧监测、泄漏和低压报警、停机联锁、排气位置及风险区评估。设备开启、清洁或维护时应进入安全状态。产品锁鲜目标不能脱离人员安全、可清洁性和当地法规单独讨论。
从物料与目标开始