多列Stick包装机通常以总平均重量判断运行状态,但平均值可能掩盖单个通道持续偏高或偏低的问题。例如,一列多装、另一列少装时,整机平均重量仍可能处于合格范围,而实际产品已经出现净含量偏差、原料浪费及客户投诉风险。因此,重量控制必须从“整机平均”深入到“逐列识别”。 逐列检重系统需要在包装机出口准确识别每一条Stick所属的计量通道,并将重量数据与对应通道、生产时间、产品配方及设备批次关联。系统不应根据单个偶然重量值立即调整,而应通过移动平均、趋势判断和异常值过滤,区分随机波动与持续性偏差,避免频繁补偿造成计量机构来回振荡。 当某一通道出现稳定偏差时,控制系统可在设定权限、补偿上限和变化速率内,向对应螺杆伺服、计量杯伺服或其他计量机构发送修正指令。补偿完成后,后续重量结果需要再次验证调整效果,形成“检测—判断—补偿—复核”的闭环控制。 对于超过上下限的产品,系统还应完成独立剔除,并通过传感器确认剔除动作是否成功。若连续出现超差、剔除失败或补偿达到边界,应触发报警、停止相关通道或联锁整机,防止不合格产品进入后道包装。 DOT基于JOYEA多列Stick包装平台,把通道识别、统计过滤、伺服补偿、剔除确认及批次追溯整合为可验证的质量控制系统,使每一列都具备独立的重量证据,为降低原料损耗、稳定净含量和持续工艺优化提供数据基础。
C03 · 包装工程应用笔记
多列Stick逐列检重闭环系统:重量反馈、伺服补偿、不合格剔除与生产数据追溯的工程设计
多列Stick包装机的总平均重量可能正常,但某一列仍可能持续偏高或偏低。逐列检重能够把每条包装与对应计量通道关联,并将稳定趋势反馈给螺杆伺服或计量盒伺服,同时独立剔除超差产品。DOT基于JOYEA多列包装技术,把通道识别、统计过滤、补偿边界、剔除确认和批次追溯整合为受控闭环,避免以单次波动驱动过度调整。
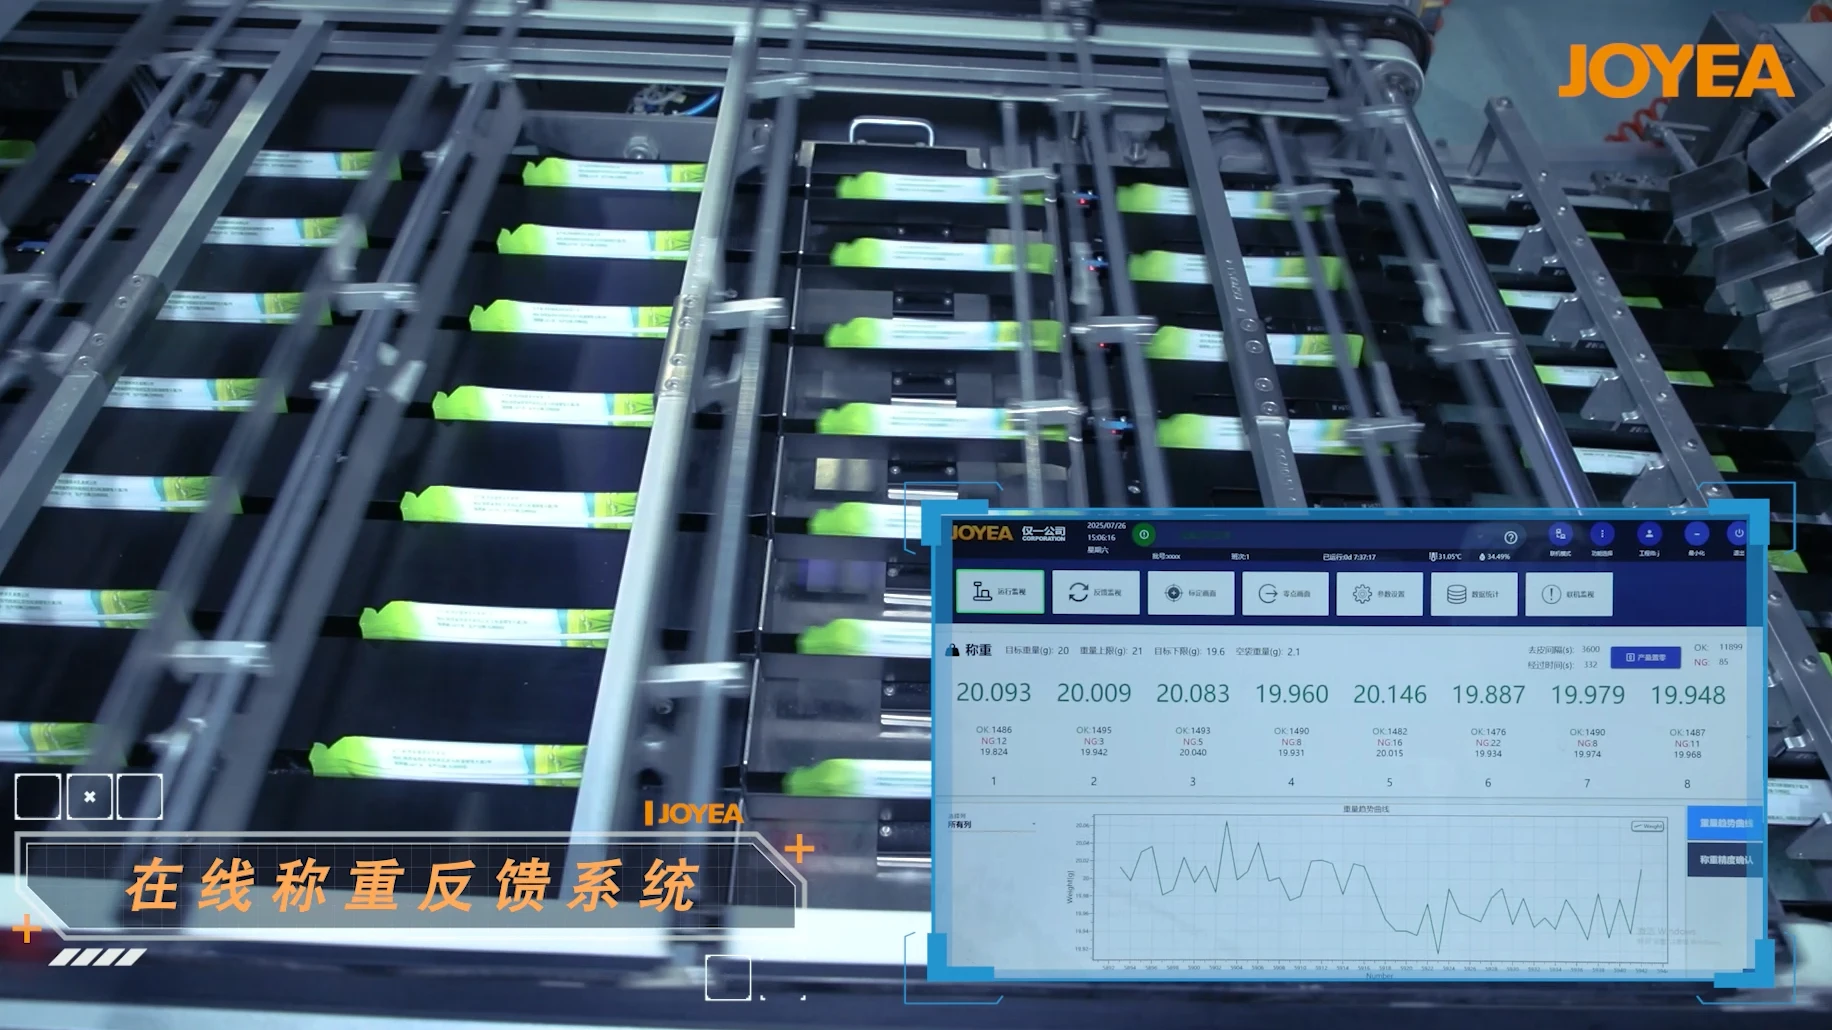
为什么总平均值会掩盖问题
若八列中部分通道偏重、部分通道偏轻,总平均值可能仍落在目标附近,但企业同时承担物料损失和欠重风险。逐列系统需要从切断、输送到称重全过程保持通道身份,避免Stick在合流或变距后失去来源信息。只有建立可靠的“包装—通道—计量机构”映射,反馈调节和质量追溯才有意义。
用趋势控制而不是追逐单包数据
咖啡、奶粉和颗粒产品本身存在正常波动,检重秤也受到振动、输送间距和环境气流影响。闭环算法应基于有效样本窗口、趋势判断、死区和最小调整间隔,只在持续偏差出现时小幅修正。螺杆伺服可调整转角或动作参数,计量盒系统则依据其机构特性修正容积位置,且所有调整必须限定在已批准范围内。
剔除动作需要被确认
检测出重量不合格并不等于不合格品已经离开生产流。控制系统应跟踪产品从称重位置到剔除位置的位移,确认剔除机构动作,并通过传感器验证被剔除产品进入隔离容器。若出现Stick间距异常、剔除未确认或容器满料,系统应执行预设报警或停机逻辑,防止不合格品继续进入组合包装。
数据追溯服务于持续改进
每列的平均值、离散度、超差数量、补偿动作和报警记录应按配方与批次保存。趋势界面可帮助操作员判断是物料状态变化、补料不稳定、计量件磨损还是单列机械异常。DOT将检重数据用于工程诊断而非简单报表展示,并与客户共同定义取样规则、权限、审计记录及验收测试方法。
从物料与目标开始