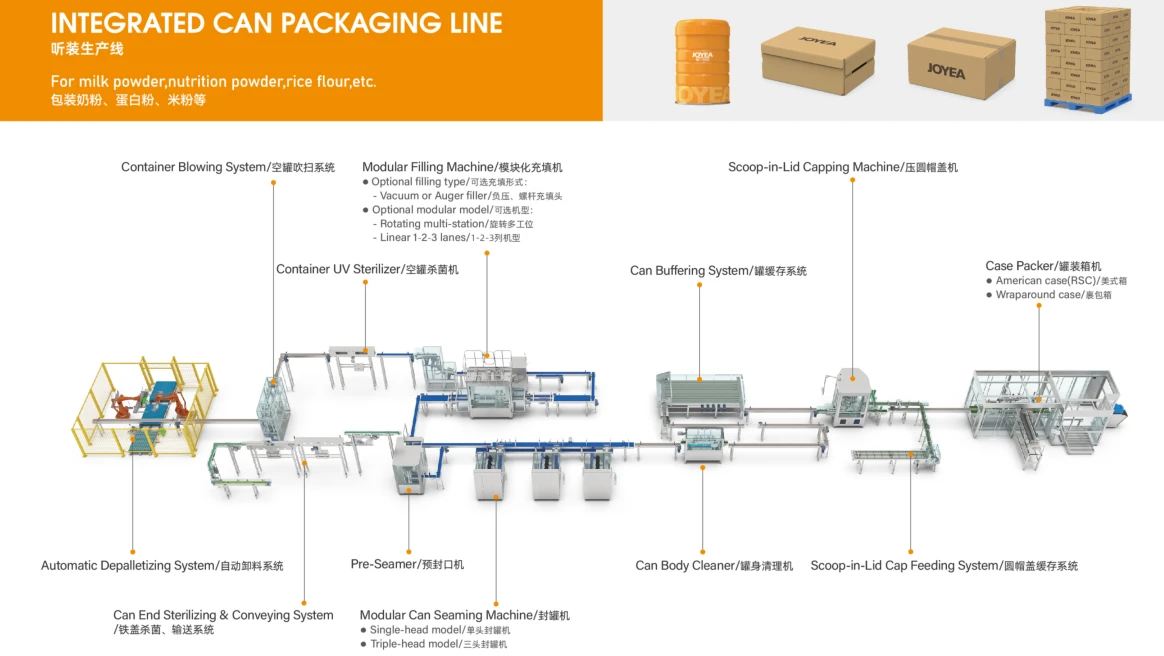
空罐,盖子,勺子的卸料,清洁,检测,杀菌;
洁净间的缓存站,充填,气调,封口及检测;
实罐清扫,异物检测,打码追溯,盖塑盖,装箱,码垛;
包装关注点:生产线太长,关键工序之间必须设置缓存站,减小上下游停机相互影响;
包装关注点:V型产线速度设置模型,确保缓存先进先出,及时消耗
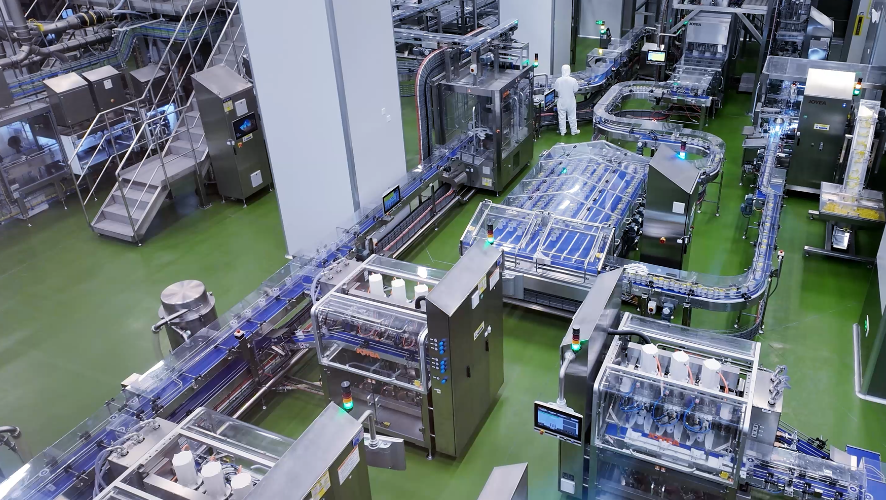
面向奶粉、米粉、咖啡、蛋白粉,整合从容器,原料处理,到精确计量,气调充填,封口及二次包装,尾端包装。
空罐,盖子,勺子的卸料,清洁,检测,杀菌;
洁净间的缓存站,充填,气调,封口及检测;
实罐清扫,异物检测,打码追溯,盖塑盖,装箱,码垛;
包装关注点:生产线太长,关键工序之间必须设置缓存站,减小上下游停机相互影响;
包装关注点:V型产线速度设置模型,确保缓存先进先出,及时消耗
基于JOYEA成熟包装平台展开,并由DOT管理跨设备、控制、数据、安全和验收接口。
空罐或瓶罐经过卸垛、定向与清洁后,受控进入充填区域。
逐个称量空容器,避免容器重量差异影响净重控制。
高速主充填后进行精补料,并完成最终重量复核。
根据粉体特性和残氧目标配置除尘、抽真空或充氮模块。
通过受控封罐或旋盖、喷码检查与剔除,保护封口完整性。
通过贴标控制、装箱、码垛与生产数据交接完成整线。
设备模块按产品、包装形式、目标产能和质量控制要求组合,最终配置以物料测试、URS及项目确认文件为准。
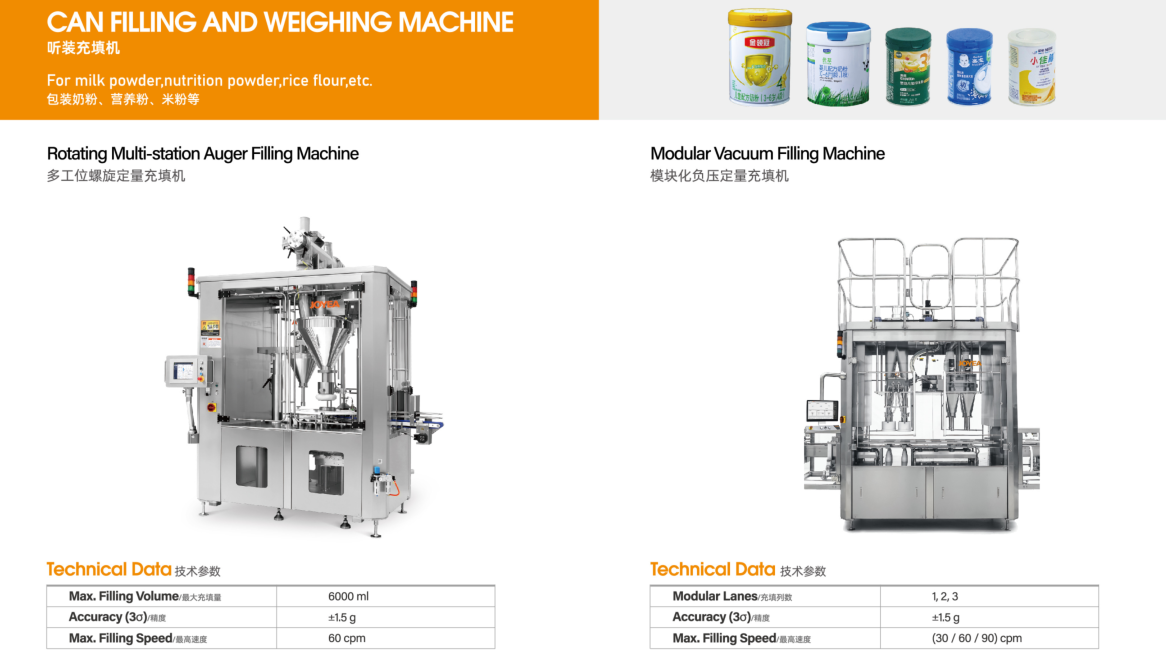
多工位螺杆机通过分段称重与补加料稳定粉体充填; 模块化真空充填机采用独立空罐称重、粗加、精加和复称工位,兼顾低粉尘与轻柔处理。
计量精度可达±1.5 g;并行模块化充填模组配置按1/2/3列对应最高30/60/90罐/分钟。技术资料来源:JOYEA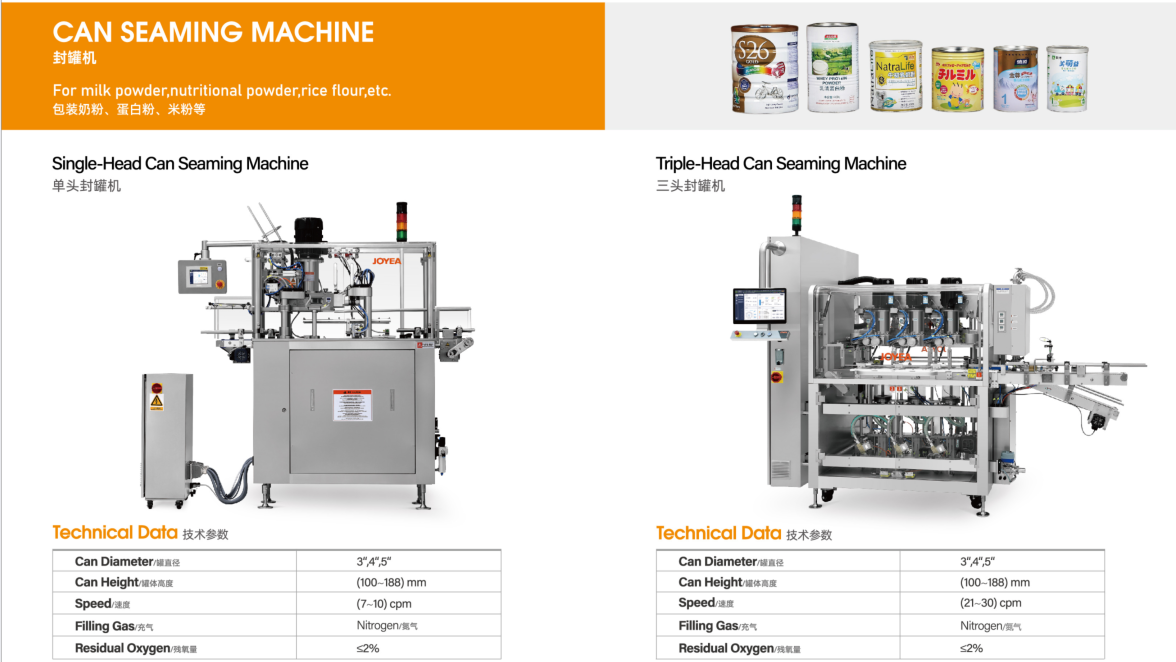
设备集成进罐、抽真空、充氮、封罐和出罐功能;高产能项目可采用三头并行配置。
封罐速度、目标残氧、罐径范围和氮气消耗需根据产品、罐型与货架期目标共同确认。技术资料来源:JOYEA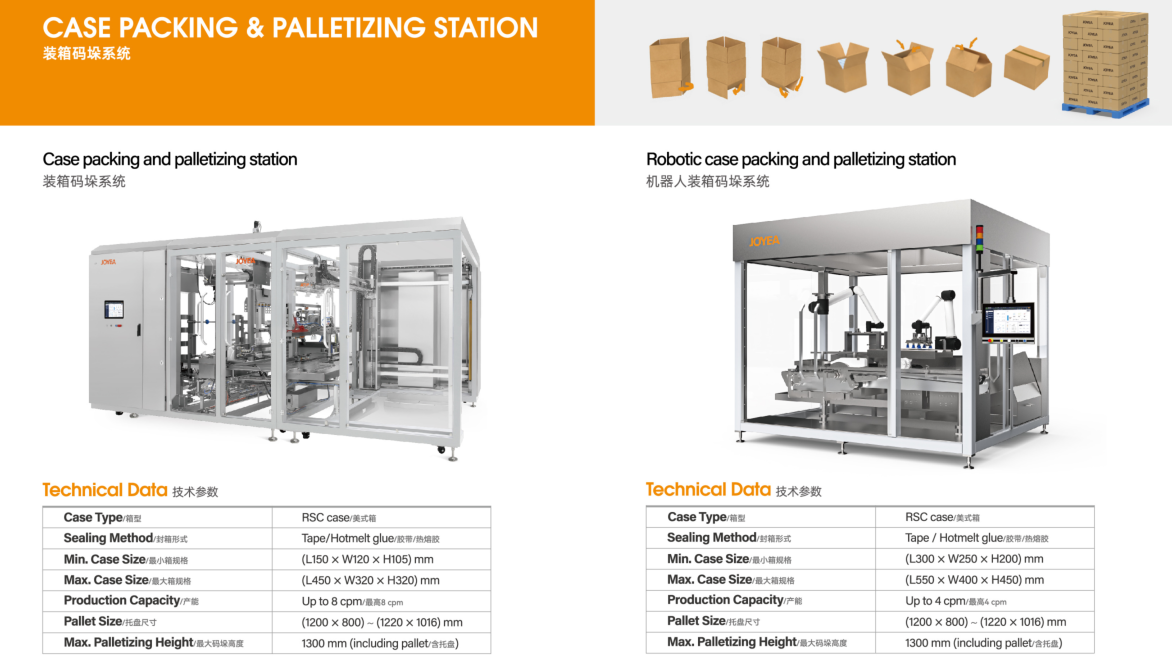
将产品整理、抓取、开箱、装箱、封箱和托盘码垛组合为尾端工作站,可按包装形态选择机械式或机器人方案。
布局、抓取工具、纸箱形式和节拍依据上游输出及码垛模式进行项目化配置。技术资料来源:JOYEA